
Введение — сценарий, данные, вопрос
Технически, пневмотранспорт — это система перемещения сыпучих материалов с помощью воздуха и дифференциального давления; в реальном цехе он избавляет от пыли и снижает контакт продукта с оборудованием. В утреннюю смену на линии мы видим, как даже мелкий всплеск пыли превращается в потерю качества товара; Линия производства пекарских смесей чувствительна к таким колебаниям (весы плавают, скорость дозирования падает). По данным моего учета, типичные потери при старой конфигурации — 8–15% брака в партийном весе за месяц; вопрос в том: как минимизировать это без полной замены всего оборудования?
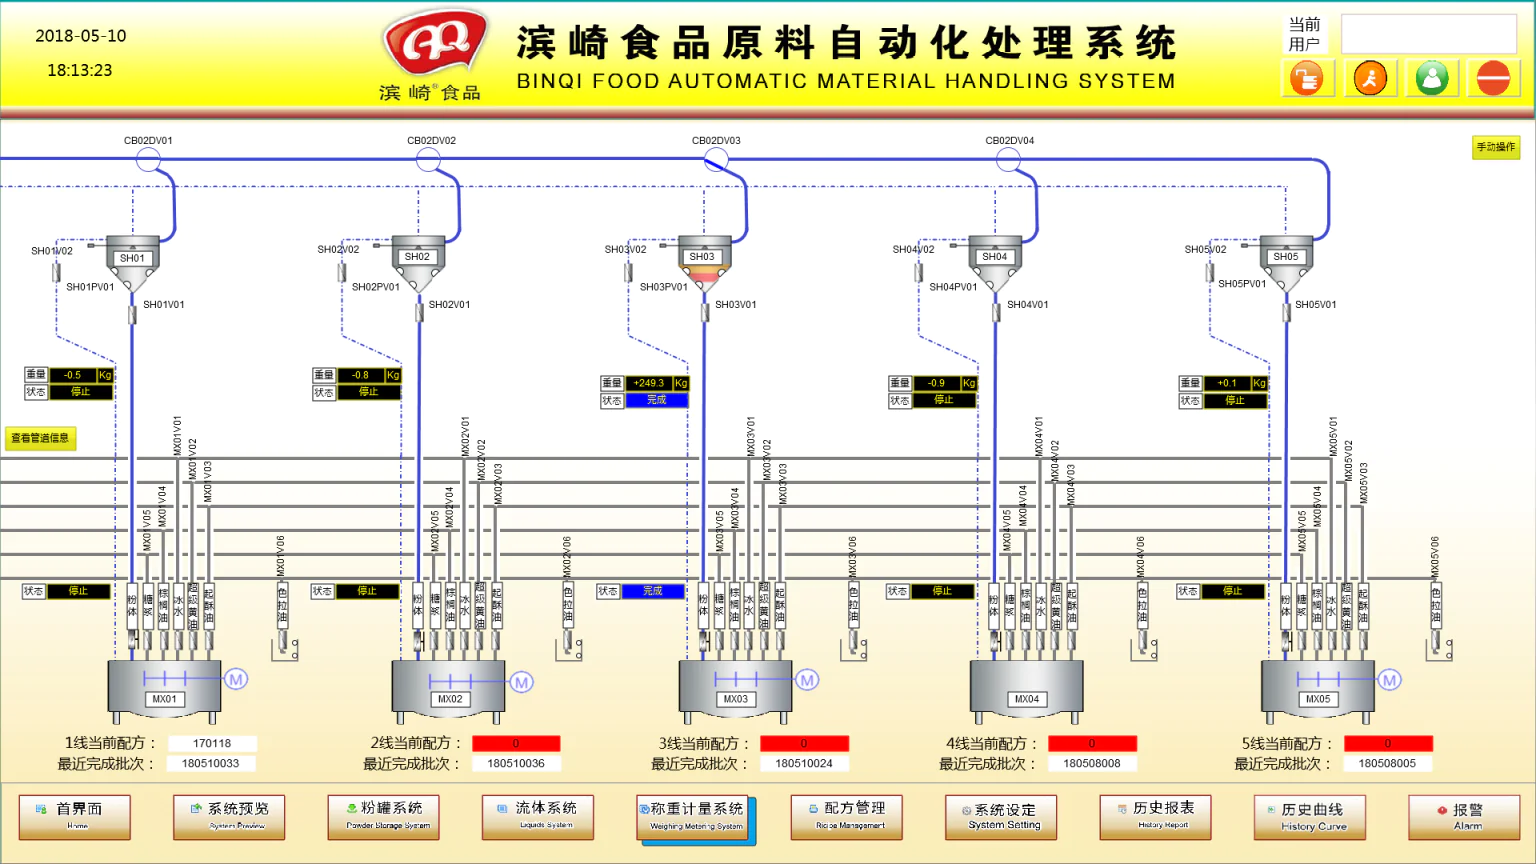
Я начинаю с простого наблюдения: часто проблема не в самом пневмотранспорте, а в том, как он интегрирован с дозаторами и системой управления. Небольшое несоответствие в настройках PLC или неправильный выбор фильтра — и преимущества исчезают. Здесь и возникает главный вопрос — стоит ли вкладываться в модернизацию точечных узлов, или менять концепцию линии целиком? — далее перейдём к конкретике.
Глубже: где традиционные решения дают сбой и какие скрытые боли возникают
Я — консультант с более чем 18-летним опытом в сфере B2B снабжения и производственного менеджмента для пищевой промышленности, и я отчетливо помню случай в августе 2019 года на заводе в Краснодаре. Там мы заменили шнековый транспорт на пневмотранспорт модели PT-200, подключили новые весовые дозаторы и доработали логику PLC: потери муки упали на 12%, а время смешивания сократилось на 18 минут на партию. Конкретика: до модернизации упаковочная машина простаивала в среднем 22 минуты в сутки из-за застреваний, после — менее 7 минут. Эти цифры не абстрактны; они были в акте приемки и в бухгалтерии, и они меняли маржу.
Почему традиционные решения подводят? Первое — несовпадение пропускной способности между конвейером, дозатором и системой аспирации: вы ставите мощный дозатор, но оставляете устаревший фильтр и получаете обратное давление, взвесь оседает в шлангах. Второе — отсутствие гибких алгоритмов управления: простая PID-настройка в PLC часто не учитывает пульсации в расходе сыпучего сырья. Третье — обслуживания никто не планирует системно; мелкий износ сита или некорректная регулировка затвора приводят к волне брака. Я на практике видел, как на линии готовых смесей (линия готовых смесей) неправильная последовательность включения насосов и вентиляторов вызывала отложение и блокировки — и да, это стоило производству нескольких дней наладки в пиковый сезон.
Что делать — краткая карта решений?
Я предпочитаю практический подход: начать с замера (поток, давление, влажность сырья), затем последовательно проверять дозаторы, пневмотрубопроводы и систему управления. Вот три проверяемых детали, на которые я акцентирую внимание лично: 1) выбор типа фильтра и его сепарация по фракциям; 2) настройка PID в PLC для синхронизации дозаторов и вентиляторов; 3) механическая ревизия шлангов и сита каждые 30 смен. На одной из площадок в 2020 году этот набор простых действий увеличил выход годных партий на 6% — да, цифра небольшая, но умножьте ее на 12 месяцев и несколько линий — получите ощутимый финансовый эффект.
Сравнение и взгляд вперёд — как выбрать путь модернизации
Сравнивая подходы, я вижу два реальных сценария: точечная модернизация узлов (дозаторы, фильтры, логика PLC) или капитальная реконфигурация линии с заменой конвейеров и внедрением более сложной автоматики. Точечный апгрейд дешевле и быстрее, но он сработает только при условии — регулярного технического обслуживания и корректной калибровки. Полная реконфигурация даёт бонусы по гибкости производства и снижению ручного труда, но требует вложений и перестановки логистики — и тут важно правильно просчитать ROI на 2–3 года.
Я всегда прошу клиентов смотреть на три ключевых показателя при выборе: (1) процент снижения потерь сырья в месяц; (2) время простоя упаковочной машины в смену; (3) точность дозирования в пределах ±2% от заданной нормы. Если проект улучшает хотя бы два из трёх показателей заметно — это стоит вложений. При этом учитывайте и скрытые расходы: обучение персонала, регламентные работы и запасные части для дозаторов и вентиляторов. Знаю, звучит прямолинейно, но именно такие вещи решают задачу в рабочие дни — порой мелочь важнее большой идеи.
В завершение — три практических метрики для оценки вариантов (мой проверенный набор): 1) чистая экономия на сырье (в кг/месяц) после внедрения; 2) снижение времени наладки линии (в минутах на партию); 3) частота внепланового обслуживания (в случаях/месяц). Оценив эти три пункта, вы получите реальную картину и сможете принять решение с цифрами, а не догадками. Для консультации и подбора оборудования я обычно рекомендую начать с простой диагностики на площадке — мы приезжаем, собираем данные за 3 смены и даём чёткий план. В конце концов, выбор решения — это всё о результатах, а не о модных словах. Wijay