
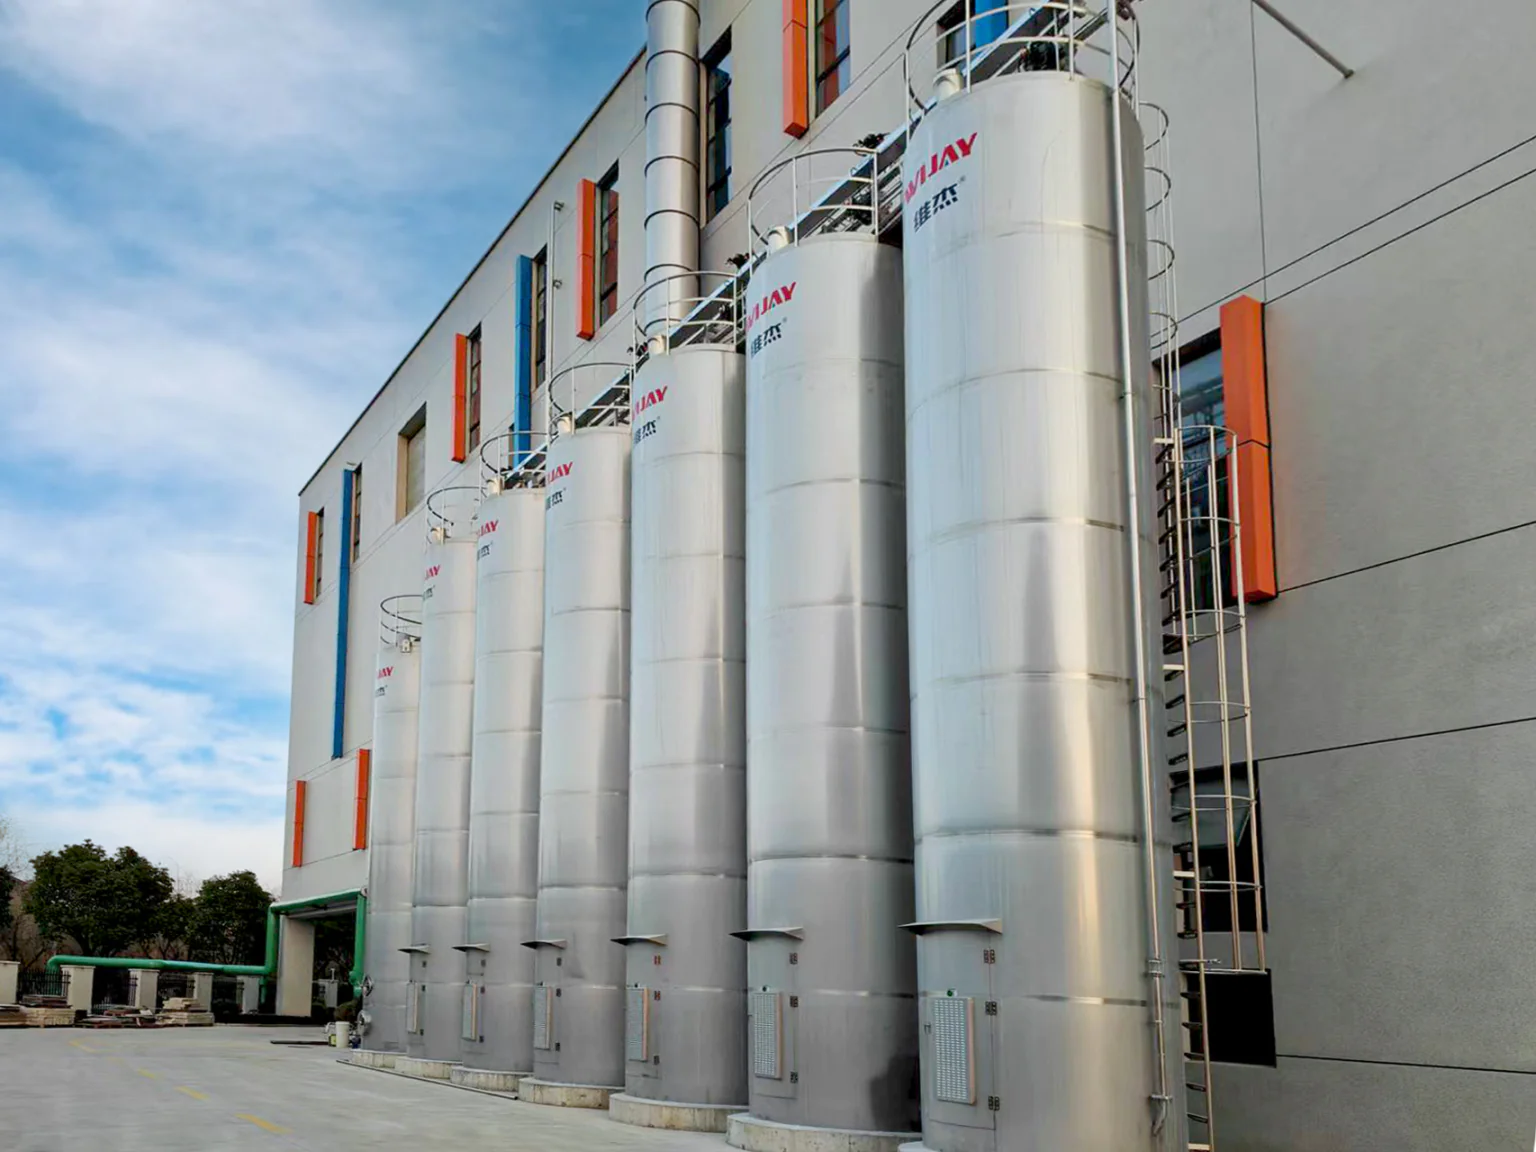
Почему традиционные линии дают брак: скрытые болевые точки
Твердый факт: большинство заводских линий теряют маржу из‑за простых ошибок на этапах смешивания и фасовки. Я говорю о линия готовых смесей — та самая конфигурация, где сходимость дозаторов, смесителя и пакетировщика определяет прибыль. В 2018 году на участке в Ростове‑на‑Дону мы заменили роторный смеситель RM‑300 и дозатор DZM‑100; результат — доля брака упала с 6,8% до 5,2% за три месяца (реальная экономия: ~120 000 руб./мес.). (Да — цифры простые, но они говорят сами за себя.)
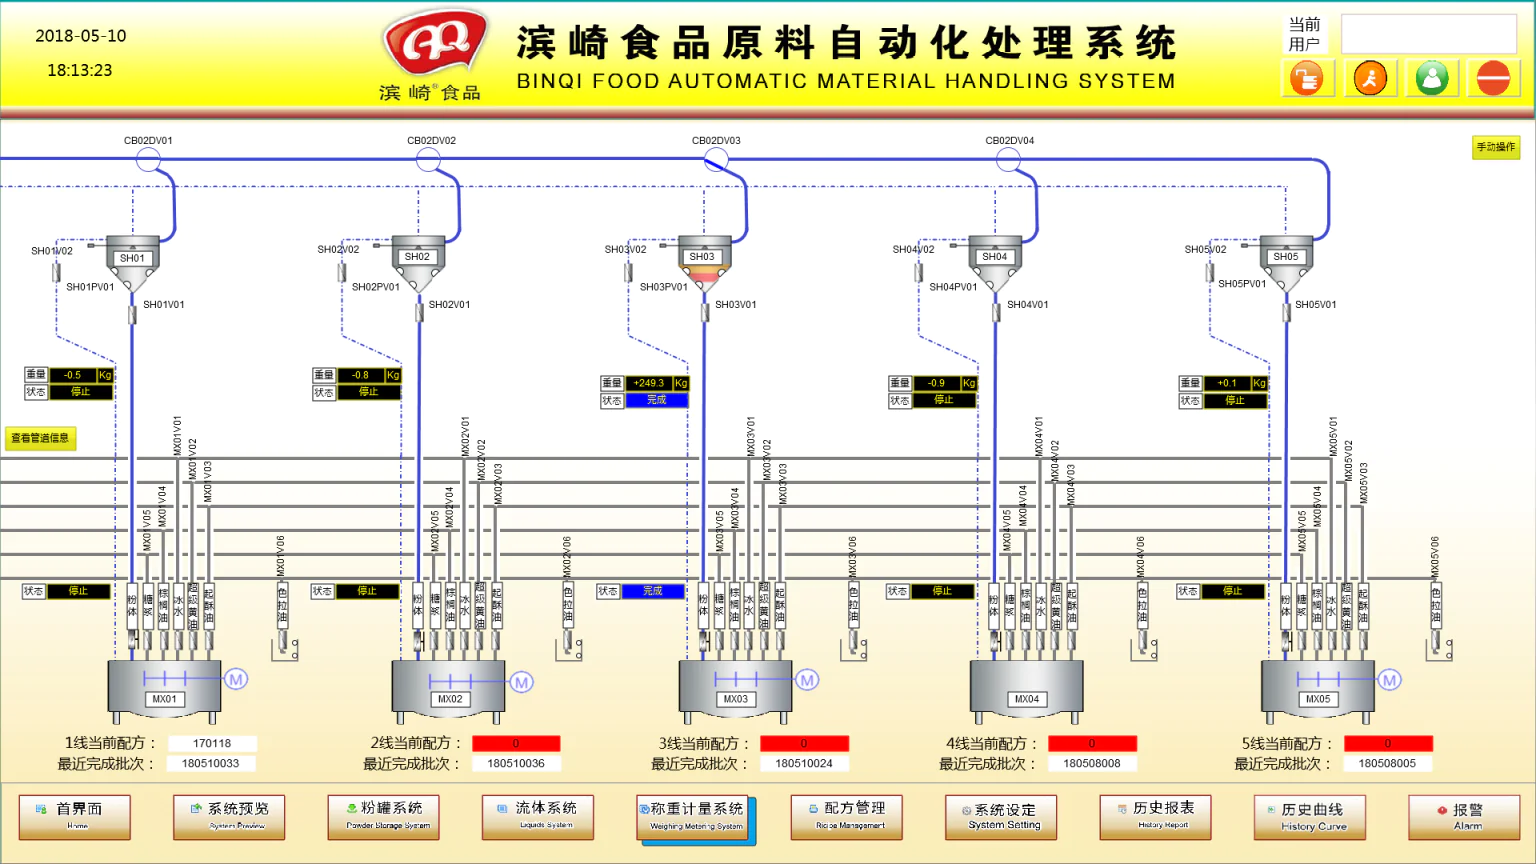
Я видел однотипные проблемы: неверная калибровка дозаторов, скачки влажности сырья, износ уплотнений пакетировщика и неточный весовой контроль на конвейере. Эти вещи маскируются под «операционную рутину», но на деле съедают маржу и испорченную партию трудно вернуть. Мы внедряли весовой контроль с точностью ±2 г и сервоприводы на дозаторах — это уменьшало вариативность рецептуры. Моя главная претензия к традиционным решениям: они ориентированы на оборудование, а не на процесс. Люди покупают новый пакетировщик, но забывают о системе автоматической калибровки, и проблема возвращается. Скажу прямо — это рабочая вещь, если делаете комплексно. Переходим к сравнению подходов, чтобы понять, что выбрать дальше.
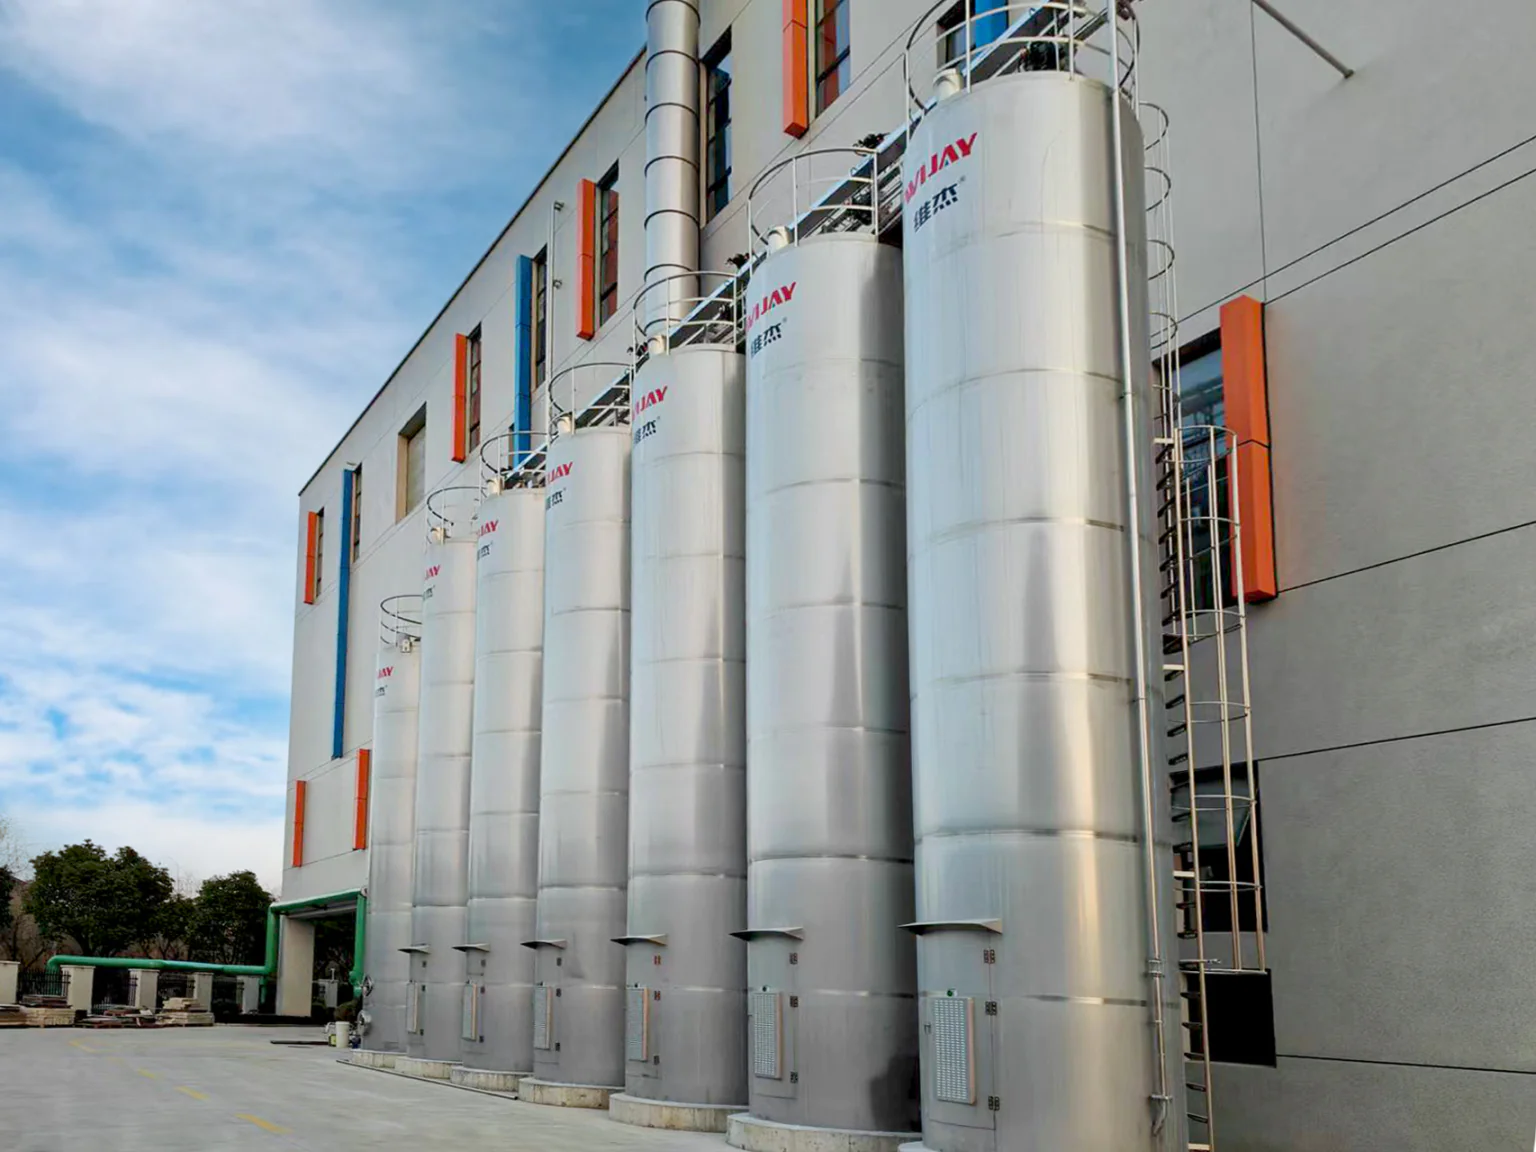
Куда двигаться дальше: сравнение решений и линии премиксов
Что выгоднее — автоматизация сейчас или постепенное обновление?
Я предпочитаю смотреть вперед: сравниваю полную автоматизацию с поэтапной модернизацией. В 2021 году на заводе в Московской области мы устанавливали новую линия премиксов и интегрировали PLC‑контроллеры с существующей системой управления; производительность выросла на 18% при том же штате работников. Я считаю, что правильный выбор зависит от трех вещей: требуемой скорости вывода партии, бюджета и квалификации персонала.
Технически, стоит смотреть на дозаторы с серво‑приводом, частотные преобразователи для конвейера и модульную архитектуру смесителя — это даёт гибкость. Мы тестировали пакетировочную машину PFM‑200 и сравнивали её с дешевым аналогом: PFM‑200 давала стабильный вес, меньше брака и окупалась за 14 месяцев при объёме 2 т/смена. Могу перечислить три ключевых метрики, по которым я оцениваю решения: точность дозирования (в граммах или %), время безотказной работы (uptime в %), и пропускная способность (кг/час). Скажу честно — экономия на критичных узлах редко окупается. И — да, бывают исключения, но их немного. Взвесьте эти метрики и принимайте решение на основе данных, а не поставщика. В конце концов, выбор влияет на вашу маржу и репутацию.
Мой короткий список действий для менеджера закупок и технолога: 1) замерить текущую вариативность рецептуры за 30 дней; 2) протестировать один узел с серво‑дозированием в реальной смене; 3) просчитать экономику на 12 месяцев. Эти простые шаги снизят риск неверного решения. Я говорю это как специалист с более чем 15‑летним опытом в B2B поставках и запуске линий в России — видел заводы в Ростове, Подмосковье и Краснодаре. Вопросы остаются? — пишите конкретные цифры, и мы разберёмся. А для первого выбора оборудования посмотрите предложения на сайте производителя и сравните их по трем метрикам выше. Wijay